
Hlavní typy povlaků svařovacích elektrod
Povlak svařovacích elektrod je homogenizovaná hmota smíchaných chemických sloučenin nanesená na speciální kovovou tyč. Hlavním úkolem těchto látek je zajistit požadované vlastnosti svaru a podporovat správné, nepřerušované hoření oblouku při svařování. V závislosti na konečných cílech se vyrábějí určité typy elektrod s určitými vlastnostmi. Jejich rozmanitost a sortiment je na trhu neustále aktualizován. Pojďme se blíže podívat na nejdůležitější odrůdy.
Celulózové elektrody
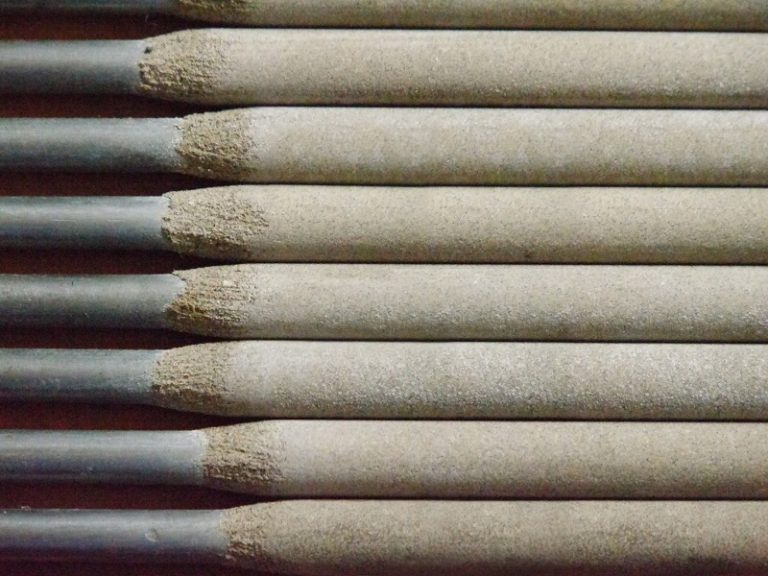
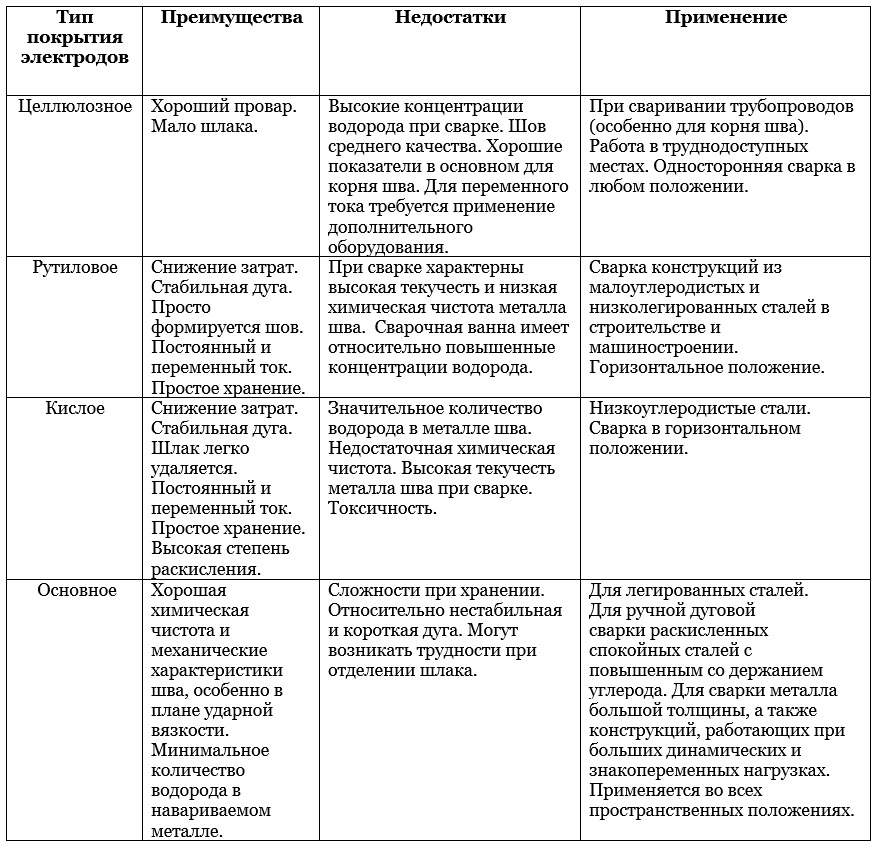
Takové nátěry jsou vyrobeny z celulózy (až 50 %), která se skládá z organických materiálů, kde se používá především dřevitá moučka. Kompozice může také obsahovat feroslitiny, pryskyřice organického původu a mastek. Celulózové elektrody jsou tenké, tvoří malé množství snadno odstranitelné strusky a jsou nejvhodnější pro polohové svařování (při práci s vertikálními švy struska neklouže dolů). Dobré výsledky se dosahují při jednostranném svařování v jakékoli poloze při svařování kořene švu na potrubí. V tomto případě je obruba rubového švu hladká a relativně úhledná. Při zahřátí se elektrody disociují na vodík a oxid uhličitý, které zase slouží jako ochranné plyny. Obvykle se používá zdroj konstantního proudu. Pomocí stabilizátorů pro celulózové elektrody lze použít střídavý proud. Podle GOST odpovídají následujícím typům elektrod: E 42, E 46 a E 50.
Omezení
Svarový kov obsahuje relativně vysoké množství vodíku, což snižuje tažnost svaru, a proto jsou pravděpodobné trhliny za studena. Charakteristické cákance.
Rutilové elektrody
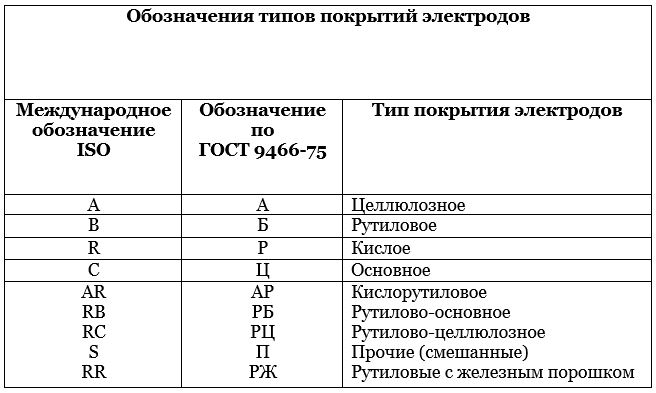
Jak víte, rutil je titanový minerál. Pro tento typ elektrody se používá povlak oxidu titaničitého (TiO2) koncentrátu aplikovaného na ocelové tyče. Produkuje kyselou strusku a poskytuje ochranu plynu před vodíkem, oxidy dusíku a uhlíkem. Tyto elektrody se používají pro nízkouhlíkové oceli v libovolné prostorové poloze. V klasifikaci GOST jsou mechanické vlastnosti srovnatelné s typy E 42 a E 46. Přídavek malého množství celulózy k rutilovým elektrodám poskytuje dodatečnou rezervu pro ochranu plynu. Někdy malé přidání celulózy k rutilu dále zlepší výkon, kombinace nazývaná rutil-celulózový povlak (RC). Kromě toho mohou existovat kombinace se zásaditými a kyselými povlaky (RB a RA).
Zvláštnosti. Ve srovnání s elektrodami na kyselé bázi produkují rutilové „bratry“ při svařování kov, který je odolnější vůči prasklinám, produkují méně rozstřiku a stabilní, silné hoření svařovacího oblouku při střídavém proudu. Relativně necitlivé na rez, oxidaci a vlhkost. Rutilové elektrody produkují snadno separovatelnou strusku a dobře fungují při svařování vertikálních švů. Pórovitost je možná ve vzácných případech, kdy je porušena technologie svařování, například pokud jsou pro tenký kov použity příliš silné elektrody nebo jsou mezery v T-spojích. Výborně fungují v oblastech s krátkými švy, kde jsou nutné časté přestávky a opakované zapalování oblouku.
Slabé stránky
Rutilové elektrody vystavené vlhkosti lze použít až po 24 hodinách (při teplotě nad dvě stě stupňů Celsia bude nutná předběžná kalcinace asi hodinu). Je nežádoucí je používat pro svařování konstrukcí vystavených vysokým teplotám a tečení.
Elektrody potažené kyselinou
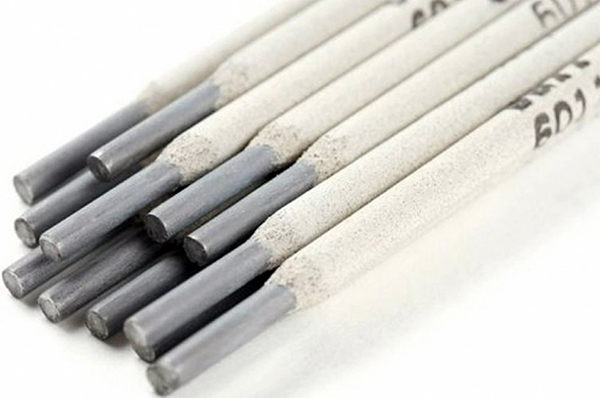
Tento typ povlaku elektrody obsahuje oxidy kovů, včetně oxidu železa, silikáty a oxidy manganu, které produkují kyselou strusku. Podle GOST odpovídají typům E 38 a E 42. Lze použít stejnosměrný i střídavý proud. Díky vysokému obsahu kyslíku zvyšují kyselé elektrody teplotu, díky čemuž je kov vysoce tekutý. Uvedené vlastnosti na jedné straně přispívají k rychlému svařování, na druhé straně však mohou vést ke vzniku pórů, nízké pevnosti svaru a podřezání. Aby se to vyrovnalo, přidávají se některá deoxidační činidla, aby se zlepšily mechanické vlastnosti a schopnost snadného odstranění strusky.
Omezení
Rozšířený oblouk, přítomnost rzi a oxidů výrazně zvyšují pravděpodobnost horkých trhlin a pórů ve svaru. Kyselé elektrody zvyšují obsah vodíku ve svarové lázni. Jsou toxické a mají zvýšenou tvorbu rozstřiků.
Bazické elektrody nebo elektrody s nízkým obsahem vodíku
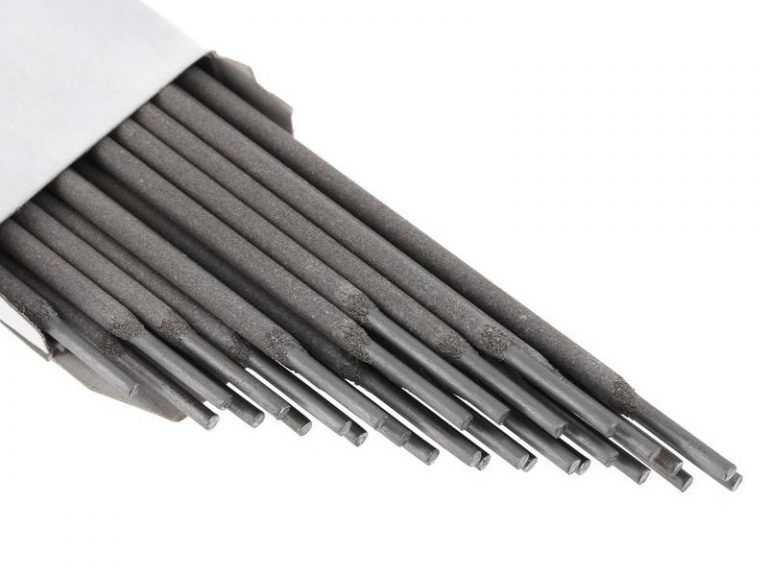
Základní elektrody obsahují uhličitan vápenatý, uhličitan hořečnatý, fluorid vápenatý a další minerály (jako je kazivec). Tyto elektrody musí být před použitím udržovány v suchu a řádně zahřáté. Ochrana plynu zahrnuje oxid uhličitý s nízkým obsahem vodíku a kyslíku. Regulace vodíku poskytuje ochranu před atmosférickou expozicí, díky čemuž jsou elektrody vhodné pro vysoce a nízkolegované oceli, pro oceli s nízkým obsahem uhlíku. Při svařování pod vlivem vysokých teplot oblouku dochází k disociaci uhličitanů, což v konečném důsledku přispívá ke zvýšené zásaditosti strusek a vzniku prostředí ochranného plynu prakticky bez vývoje vodíku. Navíc fluorid vápenatý váže vodíkovou složku. Kvůli těmto vlastnostem získala odrůda své druhé jméno – elektrody s fluoridem vápenatým. Jsou nepostradatelné pro konstrukce s tuhou základnou, pro kalení ocelí náchylných ke vzniku trhlin za studena a také tvoří švy, které nejsou náchylné k rychlému stárnutí. Nízkovodíkové elektrody se používají při ručním obloukovém svařování bez ohledu na prostorovou polohu. Švy mohou mít značnou tloušťku.
Typ v souladu s GOST 9467-75 o mechanice nanášení: ve srovnání s E42A – E50A.
Slabé stránky
Póry se mohou objevit, pokud má svařovaný kov rez nebo oxidaci. Oblouk při hoření je méně stabilní než u jiných typů elektrod. Používá se hlavně se stejnosměrným proudem. Pro střídání budete potřebovat potaš nebo speciální sloučeniny draslíku a sodíku v kombinaci s ohřevem elektrod (až na 400 °C).
Elektrody obsahující železný prášek
Železný prášek se přidává do všech typů povlaků pro zlepšení účinnosti elektrod. Další železný prášek zvyšuje rychlost ukládání. To snižuje napětí a umožňuje celulózovým elektrodám zvládnout střídavý proud. Kromě toho aditivum řídí viskozitu strusky. Tato vlastnost je velmi užitečná při polohovém svařování.
Závěry
Shrňme to stručně v tabulkové formě.
Povlak svařovacích elektrod se liší svými parametry, vlastnostmi a rozsahem použití. Prozkoumali jsme hlavní typy povlaků, identifikovali hlavní výhody a nevýhody. Doufáme, že materiál bude pro vás, naši milí čtenáři, co nejužitečnější.
Při spojování obrobků z nízkouhlíkových a nízkolegovaných ocelí je nejlepší možností použití rutilových a rutilcelulózových elektrod. Informujte se o všech pro a proti, výrobce, podmínky použití.

Rutilové elektrody se používají k získání trvalých spojení ručním obloukovým svařováním střídavým nebo stejnosměrným proudem výrobků a konstrukcí vyrobených z ocelí s nízkým obsahem uhlíku (do 0,25 %) a malým množstvím legujících prvků. Švy jsou hladké, jemné a husté, když jsou vyrobeny v jakékoli prostorové poloze bez pečlivé přípravy okrajů na spojení. Elektroda spotřebního typu se také používá pro účely opravy k odstranění závad, které se objevují v důsledku provozu, k obnově opotřebovaných povrchů nástrojů a dílů. Široké uplatnění nacházejí ve stavebnictví, v dílnách strojírenských firem, při výrobě krabicových konstrukcí používaných v elektrotechnickém průmyslu i v domácnosti.

- 1 Složení, popis a charakteristika elektrod
- 2 Značení rutilových elektrod
- 3 Populární výrobci
- 4 Klady a zápory – důvod popularity
- 5 Aplikace elektrod, způsoby svařování
Složení, popis a charakteristika elektrod
Podle současných ruských norem patří rutilové elektrody k typům E-42 a E-46. Výrobkem je tyč ze svařovacího drátu Sv-08 nebo Sv-08A určitého průměru a délky, na jejíž povrch je nanesen speciální nátěr požadované tloušťky. Skládá se z prvků, jejichž množství jsou uvedena v tabulce:
| Název položky | Obsah v % |
|---|---|
| Oxid titaničitý | 45 48 ÷ |
| Živec | 20 25 ÷ |
| feromangan | 15 |
| Magnezit | 10 15 ÷ |
| Dextrin | 2 3 ÷ |
| Tekuté sklo | 10 15 ÷ |
Použití oxidu titanu v povlaku umožňuje získat šev bez prasklin a pórů. Nátěr spolehlivě chrání před působením škodlivých prvků ve vzduchu. Oblouk se zpočátku bez problémů zapálí i bez dotyku kovu a po opětovném zapálení. Tato vlastnost umožňuje krátké švy a lepivé svary. Kolísání délky oblouku nemá vliv na kvalitu výsledného švu. Během procesu svařování nedochází k žádnému rozstřiku materiálu, protože přenos kovu do produktu probíhá po malých kapkách. Šev má hladký přechod k obecnému kovu. Tím se snižuje koncentrace stresu. Povlak uvolňuje netoxické materiály, což má pozitivní vliv na zdraví svářeče. Strusková kůra se snadno odděluje. Elektrody s rutilovým povlakem lze použít pro spojování částí konstrukcí a dílů ve vlhkých podmínkách, kde teplota dopravovaného média nepřesahuje 300 stupňů, stejně jako hrany znečištěné organickými sloučeninami a pokryté rzí. To vám umožní opravit nádrže a vodovodní a kanalizační potrubí bez speciální přípravy. Kolísání délky oblouku nemá vliv na kvalitu švu.

Průměrné technické vlastnosti jsou uvedeny v tabulce:
| Jméno | Jednotka | Index |
|---|---|---|
| Производительность | g/min | 12 16 ÷ |
| Depoziční faktor | g/Ah | 11 15 ÷ |
| Spotřeba elektrod na 1 kg naneseného kovu | kg | 1,4 1,7 ÷ |
Velikosti spotřebního materiálu:
| Rozměry elektrod tuzemských výrobců v mm | |
|---|---|
| Průměr | Délka |
| 2,0; 2,5; 3,2; 4,0; 5,0; 6,0 | 300, 350; 450 |
Vlastnosti elektrod se odrážejí při získávání technických charakteristik svarového kovu uvedených v tabulce:
| Jméno | Jednotka | Hodnota |
|---|---|---|
| Konečná síla | MPa | 410 450 ÷ |
| Nárazová síla | J/cm2 | 80 147 ÷ |
| Relativní rozšíření | % | 20 22 ÷ |
Spotřební materiály typu rutil jsou vyráběny s ohledem na požadavky specifikované v GOST 9466-75, 9467-75 a splňují požadavky evropských a mezinárodních norem ISO 2560, DIN 1913, AWS 5.1. Dodáváno v kartonových obalech o hmotnosti 1,0; 2,5; 3 a 5 kg.
Značení rutilových elektrod
Na obalech a v technické dokumentaci obsahuje označení domácích elektrod písmeno P, zatímco pro zahraniční výrobce – R. Celý symbol se skládá z číslic a písmen. Například označení:
| E46-MR-3-4-UD |
|---|
| E430 (3) – P26 |
- E46 – typ elektrody;
- MP-3 – značka;
- 4 – průměr uvedený v mm;
- U – pro svařování uhlíkových a nízkolegovaných ocelí;
- D – se silným povlakem;
- E430 (3) – indexy charakterizující svarový kov a nanesený kov;
- R – rutilový povlak;
- 2 – pro svařování ve všech polohách kromě vertikálních, provádí se shora dolů;
- 6 – stejnosměrný proud obrácené polarity.
V obchodním řetězci lze zakoupit rutilovou elektrodu se zkratkou MP-3S. Přidání tohoto indexu indikuje přítomnost přísad ionizujícího typu v povlaku. Vyrábí se také elektroda s přídavkem celulózy. V tomto případě se k písmenu P přidá písmeno C.
Oblíbení výrobci
Rutilové elektrody vyrábí domácí i zahraniční výrobci. Nejoblíbenějšími produkty ruských společností jsou následující značky:
- MR-3, MR-3S;
- OZS-4, OZS-6, OZS-12;
- ANO-21;
- ZRS-1; ZRS-2.
Kromě domácích značek mají podobné vlastnosti produkty vyrobené v následujících zemích:
- Türkiye – značka GEKA ELIT;
- USA – Omnia 46;
- Švédsko – OK 46.00;
- Čína – AWS E6013 a E-7018.
Klady a zápory – důvod popularity
Zjevné výhody rutilových elektrod jsou následující faktory:
- získání švu bez prasklin a pórů;
- vysoká pevnost;
- není třeba důkladně čistit okraje;
- schopnost používat jakékoli zařízení pro ruční obloukové svařování (transformátory, generátory, invertory);
- schopnost vytvářet spojení v podmínkách vysoké vlhkosti;
- snadné oddělení struskové kůry;
- schopnost spojení v požadované prostorové poloze;
- schopnost provádět jak stehové svary, tak dlouhé švy.
Mezi jediné nevýhody patří skutečnost, že rutilové elektrody vyžadují vhodné podmínky skladování, protože povlak absorbuje vlhkost ze vzduchu. Při porušení podmínek (nutno skladovat v suché místnosti) je před použitím nutná kalcinace při teplotě 160÷200 °C po dobu jedné hodiny. Výjimkou jsou elektrody švédského koncernu ESAB značky OK 46.00 – i když jsou vlhké, spojí díly a šev bude mít požadovanou kvalitu.
Aplikace elektrod, způsoby svařování
Elektrody rutilového typu se používají ke svařování kovů běžných i kritických konstrukcí a výrobků vyrobených z nízkouhlíkových ocelí do tloušťky 20 mm. Poskytujte vysokou produktivitu.
Svařovací proces s rutilovými elektrodami se provádí pomocí zařízení pracujících na střídavý a stejnosměrný proud. V tabulce jsou uvedeny údaje o hodnotě svařovacího proudu v závislosti na průměru použité elektrody:
Přehled spotřebního materiálu potaženého rutilem:
| Průměr v mm | Svařovací proud v A |
|---|---|
| 2 | 40 70 ÷ |
| 2,5 | 50 100 ÷ |
| 3,2 | 100 120 ÷ |
| 4 | 180 140 ÷ |
| 5 | 180 260 ÷ |
| 6 | 300 360 ÷ |
Při provádění procesu svařování musíte dodržovat následující doporučení:
- Připravte vlhké elektrody pro svařování. Před použitím je nutná kalcinace při teplotě nepřesahující 200 °C po dobu 1 hodiny.
- Připravte okraje dílů, které chcete spojit. Při tloušťce kovu větší než 5 mm je nutné oříznout hrany v souladu s technologickým postupem.
- Při svařování s mezerou musíte zajistit, aby byla stejná po celé délce.
- Při výměně elektrody je nutné zapálit oblouk o něco výše, poté se vrátit na konec švu, naplnit svarovou lázeň a pokračovat v procesu spojování.
